

Inconel 625Η συγκόλληση με επικάλυψη είναι η διαδικασία σύντηξης ενός λεπτού,{0}}ανθεκτικού{0}}ανθεκτικού στη διάβρωση στρώσης νικελίου-χρωμίου-μολυβδαινίου σε σωλήνα από χάλυβα χαμηλότερου-κοστήματος ή εσωτερικά δοχείων. Το αποτέλεσμα είναι ένα σύνθετο εξάρτημα που συνδυάζει την αντοχή και την οικονομία του ανθρακούχου χάλυβα με την αντοχή στη διάβρωση και τη διάβρωση ενός κράματος νικελίου εξαιρετικής ποιότητας - με ένα κλάσμα του κόστους ενός συμπαγούς εξαρτήματος Inconel 625.
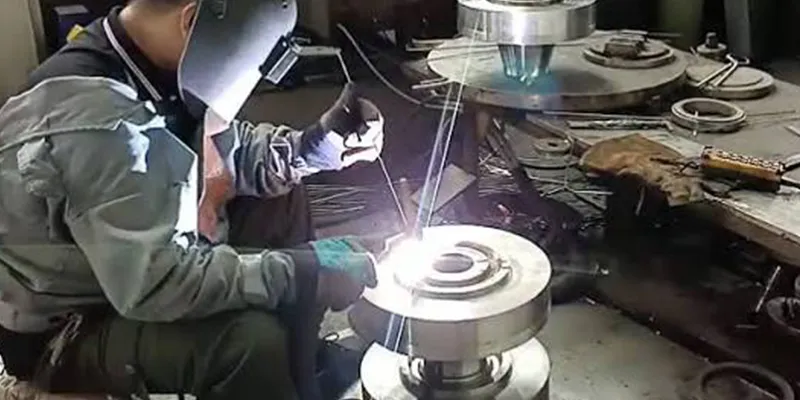
Αυτός ο οδηγός εξηγεί, με απλούς όρους, πώς λειτουργεί η διαδικασία, ποιες μέθοδοι συγκόλλησης χρησιμοποιούνται, πώς ελέγχεται η αραίωση και ποιοι κώδικες διέπουν την αποδοχή, έτσι ώστε οι μηχανικοί, οι αγοραστές και οι μαθητές να μπορούν να αξιολογήσουν τη διαδικασία με σιγουριά.
Τι είναι η συγκόλληση επικάλυψης Inconel 625;
Η συγκόλληση επικάλυψης Inconel 625 (ονομάζεται επίσης επένδυση συγκόλλησης) είναι μια διαδικασία συγκόλλησης με σύντηξη που εναποθέτει ένα ή περισσότερα στρώματα μετάλλου πλήρωσης Inconel 625 στην επιφάνεια ενός βασικού μετάλλου από ανθρακούχο χάλυβα, δημιουργώντας ένα μεταλλουργικά συνδεδεμένο ανθεκτικό στη διάβρωση-δέρμα χωρίς να αλλάζει ο δομικός ρόλος του υλικού βάσης.
Το υπόστρωμα από ανθρακούχο χάλυβα φέρει το μηχανικό φορτίο - συγκράτηση πίεσης, δομική στήριξη και αντίσταση κρούσης - επειδή είναι φθηνό και εύκολο στην κατασκευή του. Το στρώμα Inconel 625, τυπικά πάχους 3–6 mm μετά την κατεργασία, εναποτίθεται μόνο όπου η επιφάνεια θα έρθει σε επαφή με διαβρωτικό ή διαβρωτικό ρευστό διεργασίας, όπως ξινό ακατέργαστο, θαλασσινό νερό ή όξινο αέριο. Επειδή τα δύο μέταλλα συντήκονται σε ατομικό επίπεδο, το στρώμα επένδυσης δεν θα αποκολλάται υπό πίεση και θερμοκρασία λειτουργίας όπως μπορεί μια μηχανικά εφαρμοσμένη επένδυση ή επίστρωση.
|
Solid Inconel 625 |
100% του τοίχου |
Υψιστος |
N/A (ομογενές) |
Μικρά, κρίσιμα μέρη-με υψηλή αξία |
|
Πλάκα με επένδυση σε ρολό- |
2–3 mm, μύλος-εφαρμόστηκε |
Μέτρια-υψηλή |
Μεταλλουργική (μύλος) |
Επίπεδα κοχύλια αγγείων, νέα-πλάκα κατασκευής |
|
Επικάλυψη συγκόλλησης (επένδυση) |
3–6 mm, εφαρμόζεται πεδίο/κατάστημα- |
Χαμηλότερο ανά μονάδα προστατευόμενης περιοχής |
Μεταλλουργική (σύντηξη συγκόλλησης) |
Διατρήσεις σωλήνων, ακροφύσια, σύνθετα εσωτερικά, επισκευές |
Πίνακας 1 - Συγκριτική περίληψη μεθόδων προστασίας από νικέλιο-διαβρωτικής διάβρωσης-κράματος ανθρακούχου χάλυβα.
Γιατί επιστρωμένος ανθρακούχο χάλυβας αντί να χρησιμοποιείτε το Solid Inconel 625;
Η συγκόλληση με επικάλυψη συνήθως μειώνει το κόστος υλικού κατά 60-80% σε σύγκριση με ένα συμπαγές εξάρτημα Inconel 625, ενώ παρέχει ισοδύναμη αντίσταση στη διάβρωση στη βρεγμένη επιφάνεια, επειδή το κράμα νικελίου εφαρμόζεται μόνο όπου χρειάζεται πραγματικά.
Το Inconel 625 κοστίζει πολλές φορές περισσότερο ανά κιλό από τον ανθρακούχο χάλυβα και είναι πιο δύσκολο να κατεργαστεί και να συγκολληθεί σε παχιά τμήματα. Σε δοχεία πίεσης και καρούλια σωλήνων, η προσβολή διάβρωσης συμβαίνει μόνο στην εσωτερική επιφάνεια που εκτίθεται στο ρευστό διεργασίας - το κύριο πάχος του τοιχώματος υπάρχει καθαρά για να αντέχει στην πίεση. Η συγκόλληση με επικάλυψη επιτρέπει στους μηχανικούς να τοποθετούν ακριβό κράμα μόνο στο σημείο προσβολής, ενώ ο ανθρακούχο χάλυβας κάνει τη δομική εργασία. Πρόσθετα πλεονεκτήματα περιλαμβάνουν:
- Χαμηλότερο συνολικό κόστος εγκατάστασης για-σωλήνες μεγάλης διαμέτρου, εσωτερικά του αντιδραστήρα και δάπεδα δεξαμενών.
- Συντομότερος χρόνος παράδοσης από την προμήθεια πλάκας ή σωλήνα από κράμα στερεού νικελίου-, που συχνά έχει μεγάλους χρόνους παραγωγής.
- Δυνατότητα επισκευής ή παράτασης της διάρκειας ζωής του υπάρχοντος εξοπλισμού από ανθρακούχο χάλυβα στο χωράφι, αποφεύγοντας την πλήρη αντικατάσταση.
- Σχεδιάστε ευελιξία για επιλεκτική επένδυση μόνο σε ζώνες υψηλής-φθοράς, όπως αγκώνες, μπλουζάκια και μεταβάσεις συγκόλλησης.
Ποιες διαδικασίες συγκόλλησης χρησιμοποιούνται για την εφαρμογή επικάλυψης Inconel 625;
Οι τέσσερις διαδικασίες που χρησιμοποιούνται πιο συχνά είναι η συγκόλληση τόξου με αέριο βολφραμίου (GTAW/hot-σύρμα), η συγκόλληση με αέριο μέταλλο τόξου (GMAW), η συγκόλληση με υποβρύχιο τόξο (SAW) με ηλεκτρόδιο λωρίδας και η συγκόλληση με μεταφερόμενο τόξο πλάσματος (PTA), με επένδυση λέιζερ που χρησιμοποιείται για εφαρμογή υψηλής ποιότητας{}{1}.
Κάθε διαδικασία ανταλλάσσει διαφορετικά τον ρυθμό εναπόθεσης, τον έλεγχο αραίωσης και το κόστος του εξοπλισμού. Η επιλογή της διαδικασίας εξαρτάται από τη γεωμετρία του εξαρτήματος (μικρών-σωλήνων οπών έναντι μεγάλων εσωτερικών εσωτερικών δοχείων), τα απαιτούμενα όρια αραίωσης και τον όγκο παραγωγής.
Πίνακας 2 - Διαδικασίες συγκόλλησης που χρησιμοποιούνται για την επένδυση επικάλυψης Inconel 625, ταξινομημένες με βάση τον έλεγχο αραίωσης και την παραγωγικότητα.
Ποια είναι η διαδικασία-βήμα προς-επένδυσης;
Μια εγκεκριμένη διαδικασία επικάλυψης Inconel 625 ακολουθεί έξι διαδοχικά στάδια: προετοιμασία υποστρώματος, προθέρμανση, πιστοποίηση διαδικασίας συγκόλλησης, εναπόθεση πολλαπλών-περασμάτων, έλεγχος διαπερατότητας και θερμική επεξεργασία μετά{2}}συγκόλλησης και επιθεώρηση.
Κάθε στάδιο ελέγχει μια συγκεκριμένη κατάσταση αστοχίας - μόλυνσης της επιφάνειας, ρωγμές, υπερβολική αραίωση ή πορώδες. Η παρακάτω ακολουθία αντικατοπτρίζει την τυπική πρακτική του καταστήματος για δοχεία με κωδικό ASME-και καρούλια σωλήνων.
- Προετοιμασία βασικού μετάλλου: Τρίψτε ή επεξεργαστείτε την επιφάνεια του ανθρακούχου χάλυβα σε φωτεινό μέταλλο, αφαιρώντας τα άλατα, το οξείδιο και τα υπολείμματα υδρογονάνθρακα. Επαληθεύστε το φινίρισμα της επιφάνειας και ελέγξτε για ελάσματα με δοκιμή υπερήχων (UT) πριν από τη συγκόλληση.
- Εφαρμογή προθέρμανσης: Προθερμάνετε τον ανθρακούχο χάλυβα στους 100–150 βαθμούς (συνήθως ανά WPS και ισοδύναμο άνθρακα υλικού) για να μειώσετε τον κίνδυνο ρωγμών-υποβοηθούμενου από υδρογόνο στη ζώνη που επηρεάζεται από τη θερμότητα-(HAZ).
- Εγγραφή πιστοποίησης διαδικασίας (PQR): Συγκολλήστε και δοκιμάστε ένα κουπόνι πιστοποίησης που επιβεβαιώνει τις ιδιότητες χημείας, αραίωσης, σκληρότητας και κάμψης πριν ξεκινήσει η συγκόλληση παραγωγής.
- Εναπόθεση ρίζας/πρώτου στρώματος: Εναπόθεση της πρώτης στρώσης με ένα σύνολο διεργασιών και παραμέτρων επιλεγμένο για την ελαχιστοποίηση της αραίωσης, καθώς αυτό το στρώμα έχει την υψηλότερη συλλογή σιδήρου από το βασικό μέταλλο.
- Έλεγχος θερμοκρασίας ενδιάμεσης διέλευσης: Διατηρήστε τη θερμοκρασία ενδιάμεσης διέλευσης εντός του κατάλληλου εύρους (συνήθως 150 μοίρες μέγιστο) για να ελέγξετε την ανάπτυξη των κόκκων και να αποφύγετε την υπερβολική εισροή θερμότητας.
- Δεύτερη στρώση (τελική στρώση): Τοποθετήστε μια δεύτερη στρώση επικάλυψης, αντισταθμίζοντας τα σφαιρίδια συγκόλλησης από την πρώτη στρώση, για να αραιωθεί η συλλογή σιδήρου και να επιτευχθεί η καθορισμένη τελική χημεία στην εκτεθειμένη επιφάνεια.
- Φινίρισμα επιφάνειας: Τρίψτε ή επεξεργαστείτε την επιστρωμένη επιφάνεια μέχρι την τελική διάσταση και επιθεωρήστε για φινίρισμα επιφάνειας, υποκοπή και έλλειψη τήξης.
- Μετά την{0}}θερμική επεξεργασία συγκόλλησης (PWHT): Εφαρμόστε θερμική επεξεργασία από καταπόνηση-όπου απαιτείται από τον κωδικό ή το σέρβις (π.χ. ξινή υπηρεσία ανά NACE MR0175/ISO 15156) για να μειώσετε την υπολειπόμενη τάση και να βελτιώσετε την αντίσταση στις ρωγμές.
- Τελική επιθεώρηση και απελευθέρωση: Πραγματοποιήστε δοκιμή διείσδυσης βαφής (PT), UT για ακεραιότητα δεσμού, χημική ανάλυση κηλίδων (PMI) και δοκιμή σκληρότητας πριν το εξάρτημα τεθεί σε συντήρηση.
Πώς ελέγχεται η αραίωση στη συγκόλληση επικάλυψης Inconel 625;
Η αραίωση ελέγχεται κυρίως μέσω μιας στρατηγικής εναπόθεσης δύο-στρώσεων, χαμηλής εισροής θερμότητας και τεχνικής επικάλυψης σφαιριδίων, διατηρώντας την περιεκτικότητα σε σίδηρο στην εκτεθειμένη επιφάνεια κάτω από το 5% για τη διατήρηση της αντοχής στη διάβρωση του Inconel 625.
Η αραίωση είναι η ανάμειξη του βασικού μετάλλου ανθρακούχου χάλυβα στη δεξαμενή συγκόλλησης κράματος νικελίου-. Όταν ο πυρσός λιώνει το βασικό μέταλλο, ο σίδηρος εισέρχεται στη λακκούβα συγκόλλησης και μειώνει την περιεκτικότητα σε νικέλιο, χρώμιο και μολυβδαίνιο της απόθεσης. Εάν η περιεκτικότητα σε σίδηρο στην επιφάνεια υπερβαίνει περίπου το 5–10%, η αντίσταση στη διάβρωση της επικάλυψης προσεγγίζει αυτήν ενός κράματος χαμηλότερης-ποιότητας και δεν μπορεί πλέον να θεωρηθεί πραγματική απόδοση Inconel 625. Οι μηχανικοί διαχειρίζονται την αραίωση μέσω:
- Ελάχιστη εναπόθεση δύο-στρώσεων - η πρώτη στρώση απορροφά το μεγαλύτερο μέρος της αραίωσης του σιδήρου. το δεύτερο στρώμα, που εναποτίθεται πάνω από το αραιωμένο πρώτο στρώμα αντί του ανθρακούχου χάλυβα, καταλήγει κοντά στην ονομαστική χημεία Inconel 625.
Η χαμηλότερη ένταση ρεύματος και η υψηλότερη ταχύτητα διαδρομής - μειώνοντας την ενέργεια του τόξου περιορίζουν το πόσο βαθιά λιώνει το βασικό μέταλλο.
- Η επικάλυψη σφαιριδίων 40–50% - ομοιόμορφη επικάλυψη αποφεύγει κοιλάδες που αναγκάζουν την εισαγωγή μεγαλύτερης θερμότητας σε επόμενα περάσματα.
- Το κρύο-σύρμα ή το ζεστό-σύρμα GTAW - που διαχωρίζει την πηγή θερμότητας από τον ρυθμό τροφοδοσίας του πληρωτικού παρέχει ανεξάρτητο έλεγχο της διείσδυσης και της εναπόθεσης.
- Χημική επαλήθευση με PMI (θετική αναγνώριση υλικού) ή εργαστηριακή φασματογραφική ανάλυση στην τελική επιφάνεια, όχι μόνο με το κουπόνι πιστοποίησης της διαδικασίας συγκόλλησης.
Ποιες παράμετροι συγκόλλησης είναι τυπικές για μια επικάλυψη Inconel 625;
Οι τυπικές παράμετροι σύρματος{0}}GTAW λειτουργούν 180–260 A, 10–14 V και 8–15 cm/min ταχύτητα ταξιδιού, παράγοντας ένα σφαιρίδιο πάχους περίπου 2–3 mm ανά πέρασμα με αραίωση 5–10% όταν ελέγχεται σωστά.
Οι ακριβείς παράμετροι ορίζονται πάντα από μια ειδική Προδιαγραφή Διαδικασίας Συγκόλλησης (WPS), αλλά τα ακόλουθα εύρη είναι αντιπροσωπευτικά σημεία εκκίνησης που χρησιμοποιούνται σε ολόκληρο τον κλάδο για την εσωτερική επένδυση οπών και δοχείων:
|
Παράμετρος |
GTAW Hot-Wire |
GMAW Pulsed |
SAW Strip |
|
Ρεύμα |
180–260 A |
220–320 A |
500–650 A |
|
Δυναμικό |
10–14 V |
24–30 V |
24–28 V |
|
Ταχύτητα ταξιδιού |
8–15 cm/min |
20–40 cm/min |
12–20 cm/min |
|
Προθέρμανση |
100–150 μοίρες |
100–150 μοίρες |
100–150 μοίρες |
|
Interpass max |
150 μοίρες |
150 μοίρες |
150 μοίρες |
|
Στρώματα στη χημεία προδιαγραφών |
2 |
2 |
2 (περιστασιακά 1 με φαρδιά λωρίδα) |
Πίνακας 3 - Αντιπροσωπευτικά εύρη παραμέτρων συγκόλλησης για την επικάλυψη Inconel 625 κατά διαδικασία (επαλήθευση έναντι πιστοποιημένου WPS/PQR).
Ποιες μέθοδοι ποιοτικού ελέγχου και επιθεώρησης επαληθεύουν μια συμβατή επικάλυψη;
Μια συμβατή επικάλυψη Inconel 625 επαληθεύεται μέσω πέντε ελέγχων: οπτική επιθεώρηση, δοκιμή διεισδυτικού υγρού, δοκιμή δεσμού υπερήχων, ανάλυση χημικής σύνθεσης (PMI) και μέτρηση φερρίτη/αραίωσης, όλα τεκμηριωμένα σε σχέση με εγκεκριμένο WPS/PQR.
Επειδή ολόκληρος ο σκοπός της επικάλυψης είναι η αντοχή στη διάβρωση στην επιφάνεια, η επιθεώρηση επικεντρώνεται στην ακεραιότητα και τη χημεία της επιφάνειας και όχι μόνο στη μηχανική αντοχή.
- Οπτική επιθεώρηση (VT): ελέγχει για επιφανειακές ρωγμές, υποκοπή και ομοιομορφία σφαιριδίων συγκόλλησης.
- Δοκιμή διεισδυτικού υγρού (PT): ανιχνεύει επιφανειακές ρωγμές-που σπάζουν και πορώδες αόρατο στο μάτι.
- Δοκιμή υπερήχων (UT): επιβεβαιώνει τη συγκόλληση σύντηξης μεταξύ της επικάλυψης και του βασικού μετάλλου, ανιχνεύοντας έλλειψη-συγκόλλησης- ή ελασματοποίησης.
- Θετική αναγνώριση υλικού (PMI): επιβεβαιώνει ότι η περιεκτικότητα σε νικέλιο, χρώμιο και μολυβδαίνιο πληροί τα καθορισμένα ελάχιστα στην τελική επιφάνεια.
- Δοκιμή σκληρότητας: επαληθεύει ότι η ζώνη που επηρεάζεται από τη θερμότητα-δεν έχει σκληρυνθεί υπερβολικά, γεγονός που θα υποδηλώνει κίνδυνο ρωγμών, ειδικά σε σέρβις με ξινό ή υδρογόνο.
- Έλεγχος φερρίτη/αραίωσης: για κρίσιμη υπηρεσία, μια χημική ή μεταλλογραφική διατομή-επιβεβαιώνει ότι η αραίωση σιδήρου είναι εντός του επιτρεπόμενου ορίου.
Ποια είναι τα πιο κοινά ελαττώματα στις συγκολλήσεις επικάλυψης Inconel 625;
Τα πιο συχνά ελαττώματα είναι η έλλειψη σύντηξης στη γραμμή συγκόλλησης, η θερμή ρωγμή στο μέταλλο συγκόλλησης, η υπερβολική αραίωση και το πορώδες - που μπορεί να εντοπιστεί σε μια συγκεκριμένη, διορθώσιμη μεταβλητή διεργασίας.
|
Ελάττωμα |
Βασική αιτία |
Πρόληψη |
|
Έλλειψη σύντηξης |
Ανεπαρκής εισροή θερμότητας, μολυσμένη επιφάνεια |
Σωστή προθέρμανση, καθαρό βασικό μέταλλο, σωστή ταχύτητα διαδρομής |
|
Ζεστό ράγισμα |
Υψηλή αραίωση, συγκράτηση, γρήγορη ψύξη |
Τεχνική δύο-επιπέδων, ελεγχόμενη θερμοκρασία interpass |
|
Υπερβολική αραίωση |
Υπερβολική ένταση/διείσδυση, επικάλυψη μονής-επιπέδου |
Εναπόθεση δύο-στρώσεων, χαμηλότερη είσοδος θερμότητας, έλεγχος επικάλυψης σφαιριδίων |
|
Αραιότητα της ύλης |
Μολυσμένο προστατευτικό αέριο, υγρασία, κακή προετοιμασία επιφανειών |
Έλεγχος καθαρότητας αερίου, σωστή αποθήκευση σύρματος πλήρωσης, καθαρισμός επιφανειών |
|
Φιλέτο |
Υπερβολική ταχύτητα ταξιδιού ή τάση τόξου |
Ρύθμιση παραμέτρων ανά WPS, εκπαίδευση χειριστή |
Πίνακας 4 - Κοινά ελαττώματα επικάλυψης Inconel 625, αιτίες και μέθοδοι πρόληψης.
Ποιοι κώδικες και πρότυπα διέπουν τη συγκόλληση επικάλυψης Inconel 625;
Η συγκόλληση επικάλυψης Inconel 625 διέπεται κυρίως από το ASME Section IX (προσόντα ηλεκτροσυγκολλητή και διαδικασίας), ASME B31.3 ή Section VIII (σχεδιασμός σωληνώσεων και δοχείου), NACE MR0175/ISO 15156 (απαιτήσεις ξινού υλικού συντήρησης) και ASTM B443/UNS (alloy c.c.
|
Πρότυπο |
Εκταση |
|
ASME Τμήμα IX |
Διαδικασία συγκόλλησης και προσόντα απόδοσης συγκολλητή |
|
ASME B31.3 / Ενότητα VIII |
Κανόνες σχεδιασμού και κατασκευής για σωληνώσεις διεργασίας και δοχεία πίεσης |
|
NACE MR0175 / ISO 15156 |
Απαιτήσεις υλικού για σέρβις υδρόθειο (ξινό), συμπεριλαμβανομένων των ορίων σκληρότητας |
|
ASTM B443 |
Απαιτήσεις χημικής σύνθεσης και μηχανικών ιδιοτήτων για πλάκα και φύλλο UNS N06625 (Inconel 625) |
|
API 6A / API 5LD |
Απαιτήσεις επένδυσης επικάλυψης για εξοπλισμό κεφαλής φρέατος και εσωτερικά επενδυμένο σωλήνα γραμμής |
Πίνακας 5 - Βασικοί κωδικοί και πρότυπα που ισχύουν για έργα συγκόλλησης επικάλυψης Inconel 625.
Πού χρησιμοποιείται το Inconel 625 Clad Carbon Steel;
Ο ανθρακούχος χάλυβας με επένδυση Inconel 625 χρησιμοποιείται ευρέως σε σωληνώσεις παραγωγής πετρελαίου και αερίου, υποθαλάσσιες ροές, εσωτερικά δοχεία αντιδραστήρα και διαχωριστή, συστήματα αποθείωσης καυσαερίων-και εξοπλισμό χειρισμού θαλασσινού νερού-, όπου ένα διαβρωτικό ρευστό διεργασίας συναντά ένα δομικό στοιχείο χάλυβα.
- Αγωγοί πετρελαίου και φυσικού αερίου και εξαρτήματα κεφαλής φρεατίων που εκτίθενται σε H2S και CO2.
- Υποθαλάσσιες ροές και ανυψωτήρες που απαιτούν αντοχή στη διάβρωση με δομικό χάλυβα οικονομικά.
- Εσωτερικά δοχείων πίεσης και αντιδραστήρων στη διύλιση και την πετροχημική επεξεργασία.
- Στοιχεία του συστήματος αποθείωσης καυσαερίων (FGD) που εκτίθενται σε όξινα συμπυκνώματα.
- Συστήματα ψύξης θαλασσινού νερού και εξοπλισμός αφαλάτωσης.
- Τα ακροφύσια, τα φύλλα σωλήνων και οι γωνίες υπόκεινται σε συνδυασμένη διάβρωση και διάβρωση.
Συχνές Ερωτήσεις
Ναι, όταν η αραίωση ελέγχεται σωστά σε περιεκτικότητα σε σίδηρο κάτω από περίπου 5% στην εκτεθειμένη επιφάνεια, μια επικάλυψη Inconel 625 δύο στρωμάτων παρέχει αντίσταση στη διάβρωση ισοδύναμη με το στερεό Inconel 625 στη βρεγμένη επιφάνεια, επειδή η χημεία του εκτεθειμένου στρώματος πληροί τα ίδια όρια προδιαγραφών.
Τα περισσότερα σχέδια καθορίζουν 3 mm ελάχιστο πάχος φινιρίσματος μετά την κατεργασία, που εναποτίθενται ως δύο στρώσεις συγκόλλησης περίπου 2-3 mm το καθένα πριν από το φινίρισμα, για να εγγυηθούν επαρκή περιθώρια διάβρωσης ακόμη και μετά την επιφανειακή λείανση και οποιαδήποτε μελλοντική επαν{3}}επεξεργασία.
Ναί. Η συγκόλληση με επικάλυψη χρησιμοποιείται συνήθως για την επισκευή ή την αναβάθμιση των υπαρχουσών σωληνώσεων και δοχείων από ανθρακούχο χάλυβα στο χωράφι ή σε ανακαίνιση καταστήματος, παρατείνοντας τη διάρκεια ζωής του εξοπλισμού χωρίς πλήρη αντικατάσταση, υπό την προϋπόθεση ότι το βασικό μέταλλο περάσει πρώτα από την επιθεώρηση UT για την ακεραιότητα.
Η επικάλυψη συγκόλλησης εφαρμόζεται με συγκόλληση μετά την κατασκευή του εξαρτήματος, καθιστώντας το κατάλληλο για περίπλοκες γεωμετρίες όπως οπές σωλήνων και ακροφύσια, ενώ η πλάκα με επένδυση σε ρολό-συνδεθείσας επένδυσης παράγεται στο χαλυβουργείο με πίεση-συνδέοντας δύο επίπεδες πλάκες μεταξύ τους, καθιστώντας το κατάλληλο για επίπεδα κελύφη αγγείων που κατασκευάζονται από νέα πλάκα.
Ένα μόνο στρώμα περιέχει αναπόφευκτα αραιωμένο σίδηρο που συλλέγεται από το βασικό μέταλλο ανθρακούχου χάλυβα, επομένως ένα δεύτερο στρώμα εναποτίθεται πάνω από το πρώτο - όχι στο βασικό μέταλλο - για να επαναφέρει την τελική χημεία της επιφάνειας στην πλήρη προδιαγραφή Inconel 625.


